

Đây là bài giải thích thứ ba nối tiếp tập 1 của Loạt bài vận hành sản xuất EXA, «Máy năm trục ngừng chạy và ảo ảnh trong phòng họp». Bài giải thích thứ nhất xem xét tiêu chí phán đoán của từng bộ phận và kết quả của toàn nhà máy; bài thứ hai phân tích cấu trúc sản phẩm dở dang và thời gian chờ do những phán đoán ấy tạo ra. Bài này tiếp tục với vấn đề sau khi đã nhận diện cấu trúc đó: sản xuất các đơn hàng đã xác nhận theo thứ tự nào, chuẩn bị vật tư, dao cụ và kiểm tra vào lúc nào, và ứng phó ra sao với sự chậm trễ phát sinh trong quá trình thực hiện. Nền tảng của những câu hỏi này là sự bất định tại hiện trường sản xuất, khiến thực tế lệch khỏi kế hoạch.
Nhà máy trong truyện đã có hệ thống lập kế hoạch sản xuất. Tuyến công nghệ và lịch thiết bị cũng đã được đăng ký. Tuy nhiên, phê duyệt sản phẩm đầu tiên, chuẩn bị dao cụ và hoàn thành công đoạn trước chưa được nối với lịch gia công. Trên lịch có thời gian để gia công, nhưng các điều kiện để bắt đầu gia công vào thời gian ấy chưa được đáp ứng. Điều Martin thay đổi chính là mối liên kết này.
Bài viết xem xét năm câu hỏi sau.
- Vì sao chỉ tính ngược từ hạn giao hàng bằng cách trừ thời gian công việc chưa tạo ra một lịch có thể thực hiện được (mục 1)?
- Trong những điều kiện nào, chuẩn bị dao cụ trước và đặt lịch đo giúp giảm thời gian dừng của nút thắt (mục 2)?
- Cần bố trí bao nhiêu thời gian dự phòng chuẩn bị trước nút thắt, và xác định ngày đưa vật tư vào từ lịch ấy như thế nào (mục 3–4)?
- Khoảng dự phòng chuẩn bị trước nút thắt và thời gian trước xuất hàng bảo vệ những gì (mục 4–5)?
- Khi chậm trễ phát sinh, cần dựa vào những ghi chép nào để quyết định ứng phó, và phải xác nhận lại điều gì với các bộ phận khác (mục 6)?
Sau khi trình bày các cảnh trong truyện và nguyên lý, bài viết so sánh dự phòng chuẩn bị với dự phòng xuất hàng trong một lịch giảng giải thống nhất. Trước khi theo dõi chi tiết phép tính, người đọc có thể tập trung vào trình tự thời gian trong bảng và kết quả của từng phép so sánh. Các mốc giờ trong ví dụ là thời gian đã trôi qua kể từ điểm bắt đầu của lịch được đặt bằng 0, tách biệt với ngày và giờ thực tế trong truyện.
Số liệu và điều kiện công việc trong ví dụ giảng giải là những giả định được đặt riêng để giải thích nguyên lý. Chúng không phải số đo thực tế của nhà máy trong truyện; những số liệu lấy từ truyện đều được ghi rõ chương nguồn.
1. Liên kết đơn hàng đã xác nhận với thời gian khả dụng
Gia công năm trục cho chi tiết manifold cần 56 giờ. Chỉ nhìn con số ấy, bắt đầu gia công sớm có vẻ là lời giải. Nhưng trong lịch Martin kiểm tra ở chương 4 và 5, những lý do khiến công việc chưa thể bắt đầu nối tiếp nhau ở cả phía trước lẫn phía sau.
Gia công thô manifold hoàn tất vào tối thứ Tư; thứ Năm cần kiểm tra mặt chuẩn và xử lý ba via. Máy số 2 đã có đơn hàng xác nhận của khách khác vào thứ Tư và thứ Năm. Khi đối chiếu thời điểm vật tư sẵn sàng với thời điểm có thể sử dụng thiết bị, thời điểm sớm nhất đưa manifold lên máy số 2 là sáng thứ Sáu. Sau gia công vẫn còn rửa, thử rò rỉ và đo cuối cùng.
Ở đây, khối lượng công việc và lịch thực hiện tách ra. Lấy 120 chi tiết nhân với 28 phút mỗi chi tiết được 3.360 phút, tức 56 giờ. Đó là tổng thời gian cần cho gia công năm trục. Bắt đầu và kết thúc vào ngày nào do lịch thiết bị, công việc đã được bố trí và trạng thái chuẩn bị quyết định. Với lịch không gia công cuối tuần, 56 giờ này không bằng 56 giờ liên tục trên lịch.
Chi tiết vỏ cũng vậy. Trong phép tính ở chương 4, khi khởi động lại vào thứ Hai, 119 chi tiết còn lại nhân với 42 phút mỗi chi tiết bằng 4.998 phút, tức 83 giờ 18 phút. Thời gian máy dừng để kiểm tra và thay dao được tính riêng. Kiểm tra giữa chừng diễn ra trong khi chi tiết kế tiếp đang được gia công, nhưng phòng đo phải khả dụng vào lúc đó.
Lập lịch năng lực hữu hạn (Finite capacity scheduling) là cách lập lịch bảo đảm công việc phân cho thiết bị không vượt quá năng lực khả dụng của thiết bị ấy. Thời gian đã dành cho đơn hàng khác phải được coi là không còn khả dụng. Dù ngày bắt đầu được tính ngược từ hạn giao hàng, lịch vẫn phải điều chỉnh nếu không thể bảo đảm thiết bị và vật tư cần thiết vào thời điểm đó.
Đọc chương 5 theo nguyên lý này sẽ thấy vì sao Martin lần lượt xem xét từng phương án cho manifold.
| Phương án xem xét | Điều kiện kiểm tra kèm theo | Kết quả trong truyện |
|---|---|---|
| Hoãn các đơn hàng khác trên máy số 2 | Lịch vận chuyển và lắp ráp của khách khác; thời điểm manifold sẵn sàng | Dù thay đổi cam kết với hai khách khác, manifold thực sự chỉ dùng được ngày thứ Năm |
| Chia việc vào các khoảng trống ngắn trên máy số 1 và 3 | Thời gian chi tiết vỏ chiếm máy; lắp, tháo đồ gá; đo lại sản phẩm đầu tiên | Chuẩn bị chiếm phần lớn khoảng thời gian khả dụng, nên ngày xuất hàng không sớm hơn |
| Làm thêm giờ ở công đoạn trước | Thời gian năm trục và kiểm tra sau đó có thể bảo đảm khi rút ngắn gia công thô | Đẩy gia công thô sớm lên vài giờ vẫn không đủ toàn bộ thời gian cần để xuất hàng thứ Sáu |
| Gia công bên ngoài | Chuẩn bị đồ gá, chương trình; phê duyệt chất lượng theo kế hoạch kiểm tra của khách | Không phải phương án có thể dùng cho thứ Sáu tuần này |
Cộng tất cả khoảng trống trên lịch rồi so với thời gian gia công cần thiết sẽ không làm rõ khác biệt này. Công việc có trình tự; chia nhỏ công việc đôi khi khiến chuẩn bị phải lặp lại. Cũng cần xác nhận liệu công việc có thể gia công trên một thiết bị có thực hiện được trên thiết bị khác với cùng điều kiện hay không.
Trong truyện, xuất manifold vào thứ Tư là lịch được đề xuất sau khi xem xét các phương án ấy. Chuỗi công việc gồm sử dụng máy số 2 từ sáng thứ Sáu đến tối thứ Ba tuần sau, rửa và thử rò rỉ, rồi đo cuối cùng vào sáng thứ Tư. Trong chuỗi này, đẩy sớm từng công việc riêng lẻ và đẩy sớm xuất hàng của toàn đơn hàng dẫn đến những kết quả khác nhau.
Bài giải thích này xem xét việc thực hiện và điều chỉnh những đơn hàng đã xác nhận. Vấn đề cộng thêm đơn hàng mới vào tải hiện có để xác định hạn giao trước khi nhận đơn sẽ được đề cập ở các tập sau.
2. Chuẩn bị để bắt đầu gia công và đặt lịch kiểm tra
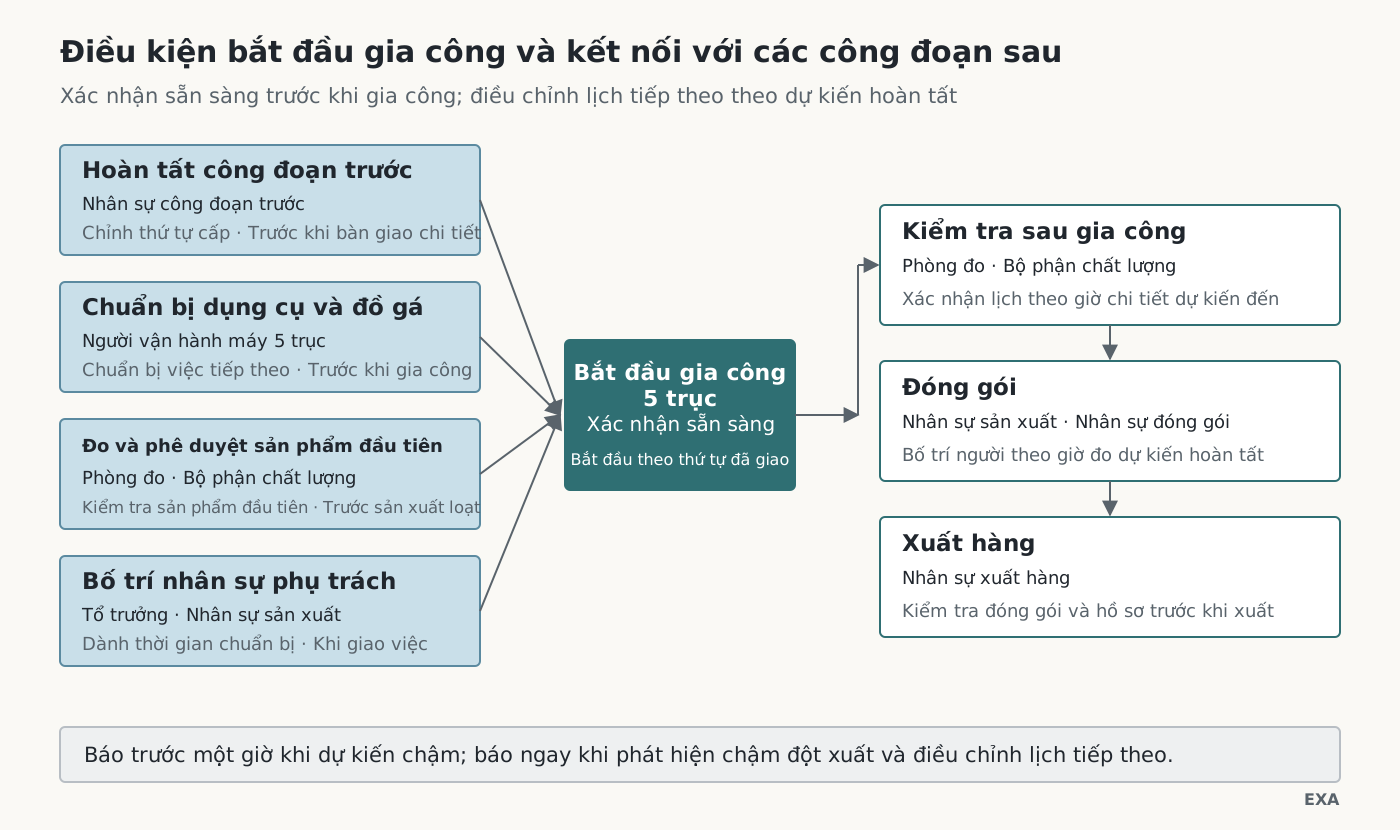
Ở chương 7, một nửa số vật tư tiếp theo cho chi tiết vỏ vẫn chưa hoàn tất gia công mặt đáy tại công đoạn 1. Thiết bị ấy đang được phân công 500 chi tiết ô tô khác. Nếu giữ nguyên thứ tự, máy năm trục số 1 sẽ dừng từ chiều thứ Tư để chờ vật tư.
Sau khi kiểm tra hạn giao của các chi tiết ô tô, Martin bố trí công việc chi tiết vỏ vào khoảng giữa các ca. Mục đích là cấp chi tiết đúng lúc máy năm trục cần chi tiết tiếp theo. Quyết định này được đưa ra cùng với việc xem xét cam kết của những đơn hàng khác mà công đoạn 1 đang đảm nhận.
Dao cụ và đồ gá cũng có quan hệ tương tự. Việc chuyển các phần chuẩn bị ra ngoài thời gian dừng máy ở chương 5 nhằm hoàn tất chuẩn bị công việc tiếp theo bên ngoài thiết bị đang gia công, giảm phần việc phải làm sau khi dừng máy. Thay khuôn nhanh (Single-minute exchange of die, SMED) phân biệt chuẩn bị bên trong, phải dừng thiết bị, với chuẩn bị bên ngoài, có thể thực hiện khi máy vẫn chạy. Chuyển ra bên ngoài là nguyên lý đưa những phần có thể chuyển của chuẩn bị bên trong sang chuẩn bị bên ngoài.
Lắp đồ gá lên máy và kiểm tra tình trạng kẹp chặt có thể vẫn đòi hỏi dừng thiết bị. Sau khi xác định phần việc có thể chuẩn bị bên ngoài, phải thực sự phân bổ nhân lực và dao cụ cho phần việc ấy thì thời gian dừng mới giảm.
| Điều kiện chuẩn bị | Vấn đề trong truyện | Liên kết cần có để thực hiện |
|---|---|---|
| Nhân lực phụ trách | Khi máy năm trục gia công, kỹ thuật viên còn quản lý máy phay vạn năng | Bố trí thời gian để người phụ trách chuẩn bị công việc tiếp theo |
| Dao cụ và đồ gá | Thiếu dụng cụ dự phòng để lắp sẵn bên ngoài | Tách việc dùng bầu kẹp dao dự phòng hiện có khỏi thời điểm thiết bị bổ sung đến |
| Thứ tự công việc | Yêu cầu đơn hàng khẩn khiến đồ gá đã chuẩn bị bị tháo ra lần nữa | Giữ ổn định lịch để đối tượng chuẩn bị không đổi; kiểm tra tác động khi thay đổi |
| Phê duyệt chất lượng | Không thể bắt đầu sản xuất hàng loạt trước khi có kết quả sản phẩm đầu tiên | Đưa kiểm tra và phê duyệt vào lịch như điều kiện để bắt đầu gia công |
Tấm thay nhanh được phê duyệt mua vào thứ Ba không đến trong tuần ấy. Ở chương 9, kỹ thuật viên chuẩn bị dao tiếp theo trên các bầu kẹp dự phòng sẵn có. Những gì dùng được trong tuần đầu là các dụng cụ ấy và việc bố trí người chuyên trách. Sau khi tấm thay nhanh đến và thứ tự công việc ổn định, thời gian chuẩn bị chuyển đổi ở chương 11 giảm từ 90 phút xuống 25 phút.
Đặt lịch kiểm tra là điều kiện để chuyển chi tiết đã chuẩn bị xong sang bước tiếp theo. Ở chương 8, Martin báo cho phòng đo thời điểm kiểm tra giữa chừng và kiểm tra cuối cùng của chi tiết vỏ, kiểm tra mặt chuẩn, kiểm tra sản phẩm đầu tiên và kiểm tra cuối cùng của manifold. Người kiểm tra cần biết không chỉ Meriden đang gấp, mà còn chi tiết nào đến vào lúc nào và phép đo ấy cho phép công việc nào tiếp tục.
Phòng đo cũng phải xử lý đơn hàng khác. Trưởng bộ phận chất lượng nói rằng nếu lệch giờ dự kiến, công việc khác sẽ được đưa vào. Martin thống nhất báo trước một giờ với chậm trễ có thể dự báo, báo ngay khi phát hiện chậm trễ đột xuất, cùng kiểm tra thời gian dự phòng còn lại rồi sắp xếp lại thứ tự.
Vì vậy, đặt lịch không kết thúc ở việc giành được một quyền sử dụng cố định. Khi dự báo thời điểm chi tiết đến và các cam kết khác của phòng đo thay đổi, lịch phải được điều chỉnh cùng nhau. Ở chương 10, chuyển chi tiết khẩn sang thời gian khả dụng của máy số 3 thay vì chen vào giữa các chi tiết vỏ cũng là quyết định giữ lịch máy số 1, nơi chuẩn bị và kiểm tra đã được liên kết.
3. Đưa vật tư vào và bố trí dự phòng chuẩn bị theo lịch nút thắt
Bài giải thích 2 phân biệt sản phẩm dở dang do đưa vào quá sớm với dự phòng chuẩn bị bảo vệ nút thắt. Dù lối đi chất đầy chi tiết, nút thắt vẫn dừng nếu thiếu chi tiết cần cho lần gia công tiếp theo. Kệ chuẩn bị ở chương 11 là vị trí cấp chi tiết theo thứ tự công việc của máy năm trục.
Phán đoán này gồm ba mối liên kết. Thứ nhất, lấy lịch công việc phân cho nút thắt làm căn cứ cho lịch toàn nhà máy. Thứ hai, đặt khoảng thời gian dự phòng trước nút thắt để chậm trễ ở công đoạn trước không làm xáo trộn lịch ấy. Thứ ba, gắn việc đưa vật tư vào với lịch nút thắt, chỉ đưa ra hiện trường lượng mà nút thắt có thể xử lý.
Nội dung lý thuyết của cách lập lịch này là chủ đề Loạt bài vận hành sản xuất EXA sẽ tập trung tìm hiểu, và sẽ được lần lượt thảo luận trong các bài riêng.
Dù xác định lịch nút thắt trước, vẫn phải kiểm tra năng lực các thiết bị khác. Công đoạn trước phải chuẩn bị được chi tiết cấp cho nút thắt, và công đoạn sau phải xử lý được chi tiết đã đi qua nút thắt. Đó là lý do ở chương 5 Martin kiểm tra riêng cả các đơn hàng không qua máy năm trục lẫn lịch phòng đo.
Khi xác định ngày đưa vào, trước hết cần xác định thời điểm phải bảo vệ: lúc nút thắt phải bắt đầu gia công chi tiết đó. Tiếp theo, xác định thời gian kế hoạch từ khi đưa vật tư vào đến khi hoàn tất chuẩn bị cần thiết cho thời điểm ấy. Thời gian này gồm gia công và di chuyển ở công đoạn trước, kiểm tra và chờ đã dự kiến; cần nêu rõ những gì được tính vào. Cộng thêm dự phòng để hấp thụ biến động vào thời gian này sẽ xác định được thời điểm đưa vào.
Công thức thể hiện quan hệ trên một trục thời gian đơn giản, nơi mọi nguồn lực luôn khả dụng. Nếu có ca làm việc, ngày nghỉ và thời gian đã đặt cho công việc khác, phải tính ngược theo lịch thực tế của từng nguồn lực. Cũng phải kiểm tra khả năng bảo đảm vật tư và nhân lực cần thiết vào thời điểm đưa vào đã tính.
Để dễ hiểu, bài viết trình bày riêng thời gian kế hoạch và dự phòng cộng thêm. Nếu hiện trường quản lý toàn bộ khoảng từ khi đưa vào đến khi nút thắt bắt đầu như một bộ đệm thời gian, thời gian kế hoạch có thể đã nằm trong đó. Cộng lại cùng thời gian xử lý vào toàn khoảng ấy sẽ đẩy thời điểm đưa vào sớm thêm hai lần. Trước khi thống nhất tên gọi, cần thống nhất điểm đầu, điểm cuối và các thành phần thời gian được tính.
Giá trị ban đầu của dự phòng chuẩn bị bổ sung xuất phát từ ghi chép quan sát công đoạn trước. Cần xem, với cùng tuyến công nghệ và điều kiện công việc tương tự, từ khi đưa vào đến khi sẵn sàng mất bao lâu; nếu muộn hơn kế hoạch thì chậm ở bước nào và bao lâu. Trung bình không thể hiện được những chậm trễ hiếm nhưng dài, nên phải xem cả phân bố thời gian quan sát và nguyên nhân của những lần chậm dài.
Gộp thời gian của các công việc có tuyến công nghệ hoặc cơ cấu mặt hàng khác nhau sẽ làm mờ mức dự phòng cần thiết. Cần phân nhóm phù hợp giữa mặt hàng có thời gian gia công dài và ngắn, hoặc có điều kiện kiểm tra khác nhau. Khi ban đầu còn thiếu ghi chép, có thể đặt giá trị tạm thời theo những gì xác minh được và phán đoán hiện trường, rồi điều chỉnh đồng thời với việc ghi nhận các lần bảo vệ thất bại và thời điểm chuẩn bị xong.
Ngay cả khi đã tích lũy quan sát, cũng không tự động tăng giảm dự phòng chỉ theo tần suất sử dụng hết. Trước hết phải xác định chậm trễ lặp lại bắt nguồn từ bỏ sót chuẩn bị dao cụ, sai thời gian tiêu chuẩn hay thực sự thiếu năng lực. Dự phòng ít được dùng cũng chưa thể giảm ngay nếu thời gian quan sát ngắn hoặc cơ cấu công việc thiên lệch.
Điều chỉnh này gắn với quyết định đưa thêm vật tư ra hiện trường. Tăng dự phòng và đưa vào sớm hơn vừa có thể bảo vệ chuẩn bị tốt hơn vừa làm tăng sản phẩm dở dang. Vì vậy phải xem đồng thời thời gian nút thắt dừng, hạn giao đơn hàng và lượng chi tiết đã chuẩn bị. Cách cập nhật ước tính thời gian kế hoạch và biến động từ ghi chép sẽ được tiếp tục ở bài giải thích 4.
4. So sánh hai khoảng bảo vệ trong cùng một lịch
Cùng một lịch được dùng để so sánh đối tượng mà dự phòng chuẩn bị và dự phòng xuất hàng bảo vệ. Giả sử một công việc lần lượt đi qua công đoạn trước, gia công tại nút thắt, kiểm tra và đóng gói sau đó để sẵn sàng xuất hàng. Công đoạn trước và nút thắt dùng hai thiết bị riêng; kiểm tra và đóng gói do nhân lực và nguồn lực riêng đảm nhận. Ví dụ chỉ theo dõi dòng chảy của một công việc.
| Hạng mục | Điều kiện của ví dụ |
|---|---|
| Mốc thời gian | Thời gian đã trôi qua, lấy thời điểm xem xét kế hoạch làm giờ 0. Đơn vị của mọi thời gian là giờ |
| Cam kết xuất hàng | Giờ 20. Kiểm tra và đóng gói phải xong trước thời điểm đó |
| Công đoạn trước | Bắt đầu ngay khi đưa vào; thời gian kế hoạch là 2 giờ |
| Gia công tại nút thắt | 4 giờ. Thiết bị khả dụng trong giờ 8~20, không có đơn hàng bổ sung cạnh tranh với công việc này |
| Kiểm tra và đóng gói sau đó | Bắt đầu ngay sau gia công tại nút thắt; tổng thời gian kế hoạch là 3 giờ |
| Điều kiện chuẩn bị | Vật tư có thể dùng từ giờ 0. Nhân lực, dao cụ và phê duyệt cần thiết đã được bảo đảm |
| Điều kiện khác | Không có ngắt ca, ngày nghỉ, di chuyển, chuẩn bị chuyển đổi, lỗi hay làm lại. Không có biến động ngoài chậm trễ được nêu rõ |
Điều kiện nút thắt chưa khả dụng trước giờ 8 và thời gian gia công 4 giờ tạo thành giới hạn năng lực trong ví dụ. Giả định nguồn lực phía sau khả dụng trong tất cả các khoảng được tính trong bảng. Ví dụ không bao gồm tình huống ở nhà máy thực, khi lỡ lịch kiểm tra thì phải chờ đến lần đặt lịch tiếp theo.
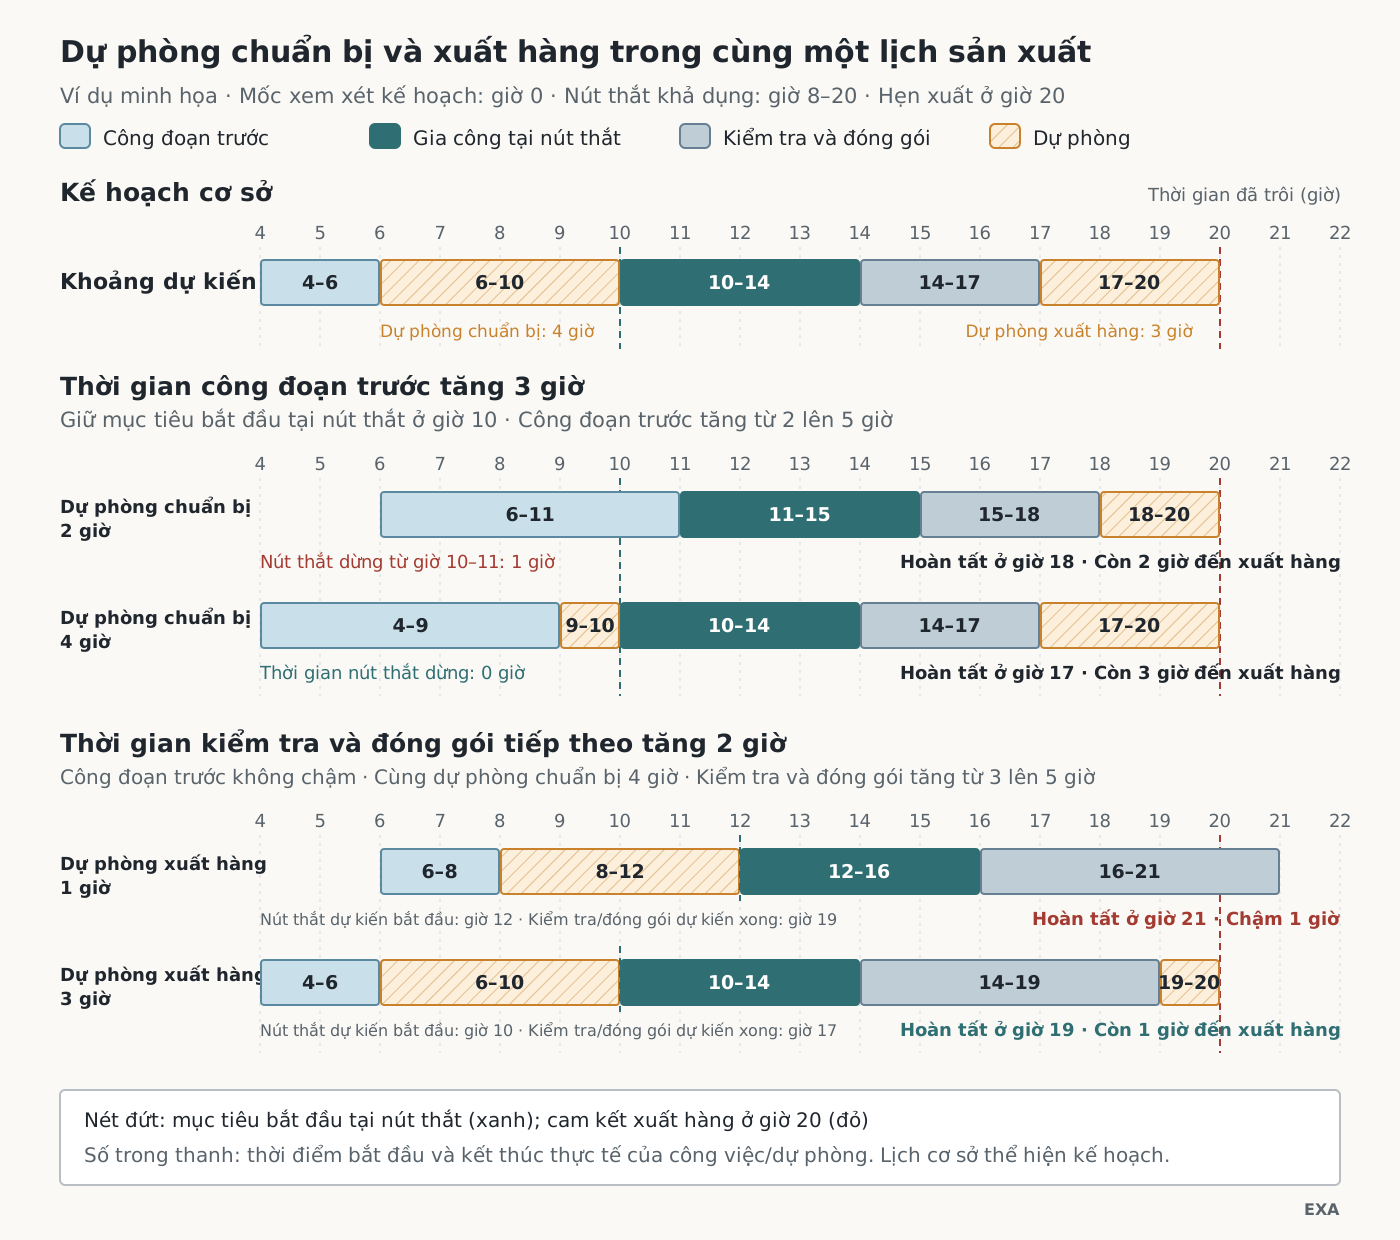
Kế hoạch cơ sở cho nút thắt bắt đầu ở giờ 10 và kết thúc ở giờ 14, hoàn tất kiểm tra và đóng gói ở giờ 17. Có 3 giờ dự phòng bổ sung trước cam kết xuất hàng ở giờ 20. Công đoạn trước được đưa vào ở giờ 4 và hoàn tất ở giờ 6, với 4 giờ dự phòng chuẩn bị trước khi nút thắt bắt đầu ở giờ 10.
| Công việc hoặc dự phòng | Khoảng thời gian (giờ) | Thời lượng (giờ) |
|---|---|---|
| Công đoạn trước | 4~6 | 2 |
| Dự phòng chuẩn bị trước nút thắt | 6~10 | 4 |
| Gia công tại nút thắt | 10~14 | 4 |
| Kiểm tra và đóng gói sau đó | 14~17 | 3 |
| Dự phòng bổ sung trước xuất hàng | 17~20 | 3 |
Toàn khoảng từ khi nút thắt hoàn thành đến xuất hàng là 6 giờ. Trong đó, 3 giờ cần cho kiểm tra và đóng gói; 3 giờ còn lại là dự phòng bổ sung. Khoảng 4 giờ từ hoàn thành công đoạn trước đến bắt đầu nút thắt được bố trí để ngăn nút thắt dừng vì công đoạn trước chậm. Hai khoản dự phòng bảo vệ hai điều kiện hoàn thành khác nhau.
Thời điểm đưa vào của kế hoạch cơ sở được tính như sau.
Giờ 10 là mốc thời gian nút thắt bắt đầu; 2 giờ và 4 giờ lần lượt là thời lượng cần cho công đoạn trước và dự phòng chuẩn bị bổ sung. Lấy một thời điểm trừ các thời lượng cho kết quả là thời điểm phải đưa vào. Nếu giảm dự phòng chuẩn bị xuống 2 giờ và vẫn giữ nút thắt bắt đầu ở giờ 10, thời điểm đưa vào lùi đến giờ 6.
Chậm ở công đoạn trước và nút thắt dừng
Giả sử trong cả hai kế hoạch, công đoạn trước kéo dài hơn kế hoạch 3 giờ: mất 5 giờ thay vì 2 giờ. Sau khi công việc đã được đưa vào, không thay đổi lại ngày đưa vào; mục tiêu bắt đầu nút thắt và cam kết xuất hàng cũng được giữ nguyên.
| Nội dung so sánh | Dự phòng chuẩn bị 2 giờ | Dự phòng chuẩn bị 4 giờ |
|---|---|---|
| Thời điểm đưa vào (giờ) | 6 | 4 |
| Hoàn thành công đoạn trước theo kế hoạch (giờ) | 8 | 6 |
| Khoảng thực tế của công đoạn trước (giờ) | 6~11 | 4~9 |
| Mục tiêu bắt đầu nút thắt (giờ) | 10 | 10 |
| Khoảng thực tế của nút thắt (giờ) | 11~15 | 10~14 |
| Thời gian nút thắt dừng do chưa sẵn sàng (giờ) | 1 | 0 |
| Hoàn thành kiểm tra và đóng gói (giờ) | 18 | 17 |
| Dự phòng từ khi hoàn thành đến giờ 20 (giờ) | 2 | 3 |
Kế hoạch có 2 giờ dự phòng chuẩn bị chỉ hấp thụ được 2 trong 3 giờ chậm. Chi tiết sẵn sàng ở giờ 11, nên nút thắt dừng một giờ kể từ giờ bắt đầu dự kiến là 10. Kiểm tra và đóng gói cũng kết thúc muộn một giờ, làm dự phòng trước xuất hàng giảm từ 3 giờ xuống 2 giờ.
Với kế hoạch có 4 giờ dự phòng chuẩn bị, chi tiết sẵn sàng ở giờ 9. Thời điểm này muộn 3 giờ so với mốc hoàn tất chuẩn bị theo kế hoạch (giờ 6), nhưng vẫn sớm hơn mốc bắt đầu nút thắt (giờ 10) một giờ. Thời điểm bắt đầu và hoàn thành nút thắt, cũng như hoàn thành công việc phía sau, giữ nguyên như kế hoạch cơ sở.
Cả hai kế hoạch đều giữ cam kết xuất hàng. Tuy nhiên, kế hoạch thứ nhất không giữ được lịch nút thắt. Dù dự phòng trước xuất hàng hấp thụ sự chậm trễ của đơn hàng, nó không thể khôi phục thời gian nút thắt đã dừng. Ở hiện trường có các đơn hàng nối tiếp, cũng phải kiểm tra việc dừng ấy ảnh hưởng thế nào đến thời điểm bắt đầu công việc sau.
Kế hoạch có đủ dự phòng cũng có chi phí. Nếu công đoạn trước không chậm, chi tiết có 4 giờ dự phòng chuẩn bị chờ trước nút thắt 4 giờ, còn chi tiết có 2 giờ dự phòng chờ 2 giờ. Thời gian lưu từ công đoạn trước đến nút thắt dài hơn. Ví dụ cho thấy kết quả bảo vệ trước cùng một chậm trễ và khác biệt về thời điểm đưa vào. Mức dự phòng phù hợp phải được xác định sau khi cùng xem xét đặc điểm chậm trễ thực tế và gánh nặng sản phẩm dở dang.
Chậm ở phía sau và dự phòng trước xuất hàng
Lần này giả định công đoạn trước không chậm. Thay vào đó, kiểm tra và đóng gói kéo dài hơn kế hoạch 2 giờ, thành 5 giờ. Cả hai kế hoạch đều có 4 giờ dự phòng chuẩn bị trước nút thắt và cùng cam kết xuất hàng ở giờ 20. Phép so sánh xét 1 giờ và 3 giờ dự phòng bổ sung trước xuất hàng.
Để tăng dự phòng xuất hàng mà vẫn giữ hạn, phải đẩy sớm mục tiêu hoàn thành công việc. Mục tiêu hoàn thành nút thắt là thời điểm cam kết xuất hàng trừ thời gian công việc phía sau và dự phòng bổ sung.
Gia công tại nút thắt cần 4 giờ, nên mục tiêu bắt đầu lần lượt là giờ 12 và giờ 10. Cả hai đều nằm trong khoảng khả dụng 8~20. Trừ tiếp 4 giờ dự phòng chuẩn bị và 2 giờ công đoạn trước, thời điểm đưa vào lần lượt là giờ 6 và giờ 4. Như vậy, tăng dự phòng đi kèm thay đổi lịch công việc phía trước.
| Nội dung so sánh | Dự phòng xuất hàng 1 giờ | Dự phòng xuất hàng 3 giờ |
|---|---|---|
| Thời điểm đưa vào (giờ) | 6 | 4 |
| Khoảng công đoạn trước (giờ) | 6~8 | 4~6 |
| Khoảng gia công tại nút thắt (giờ) | 12~16 | 10~14 |
| Hoàn thành kiểm tra và đóng gói theo kế hoạch (giờ) | 19 | 17 |
| Khoảng kiểm tra và đóng gói có 2 giờ chậm (giờ) | 16~21 | 14~19 |
| Thực tế sẵn sàng xuất hàng (giờ) | 21 | 19 |
| Vượt cam kết xuất hàng giờ 20 (giờ) | 1 | 0 |
Một giờ dự phòng xuất hàng không hấp thụ hết 2 giờ chậm của công việc phía sau. Công việc chuẩn bị xuất hàng kết thúc ở giờ 21. Kế hoạch có 3 giờ dự phòng hoàn tất ở giờ 19, còn một giờ trước cam kết. Khối lượng công việc thực tế và thời gian khả dụng của nguồn lực giống nhau ở cả hai trường hợp. Kế hoạch thứ hai bố trí công việc phía trước sớm hơn 2 giờ trong khoảng được phép.
Ở nhà máy thực, nếu khoảng thời gian sớm hơn ấy đã dành cho đơn hàng khác, không thể thực hiện cùng thay đổi. Nguồn lực kiểm tra và đóng gói cũng phải được bảo đảm sớm lên tương ứng. Dự phòng thời gian không xuất hiện chỉ bằng cách cộng một con số vào lịch. Phải bảo đảm các khoảng thực hiện công việc phù hợp với con số đó.
Hai phép so sánh trên tách vị trí phát sinh chậm trễ trên cùng tuyến công nghệ. Phép thứ nhất cố định chậm trễ công đoạn trước ở 3 giờ; phép thứ hai cố định chậm trễ phía sau ở 2 giờ. Nếu hai chậm trễ xảy ra đồng thời hoặc lớn hơn, kết quả cũng thay đổi.
5. Mười bảy giờ trước khi xuất chi tiết vỏ
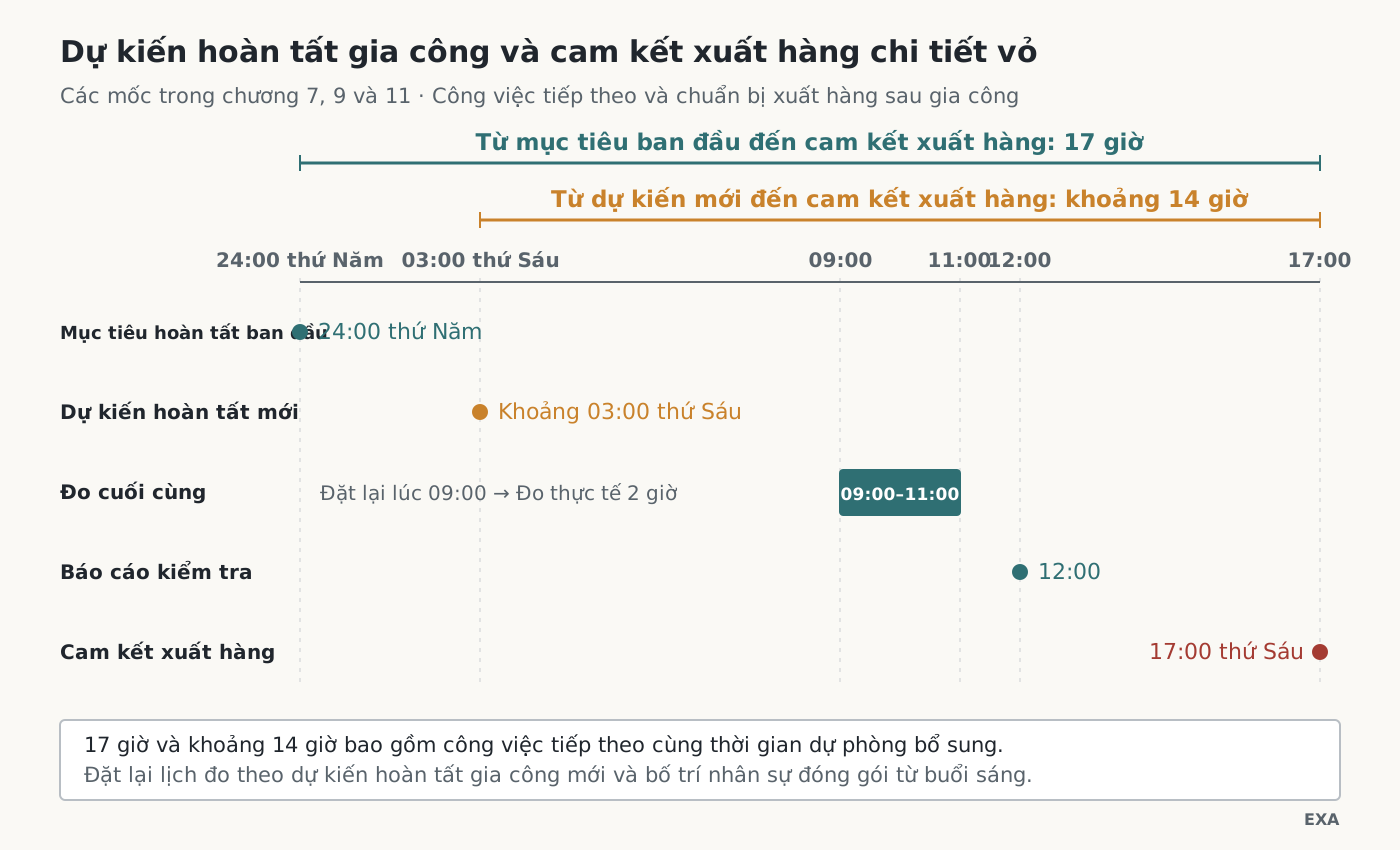
Lịch chi tiết vỏ ở chương 7 đặt mục tiêu hoàn tất gia công trên máy số 1 trước 24 giờ thứ Năm và xuất hàng lúc 17 giờ thứ Sáu. Khoảng 17 giờ giữa hai mốc bao gồm rửa, đo cuối cùng và đóng gói nhóm chi tiết cuối. Vài giờ sau khi hoàn tất các công việc ấy là dự phòng để hấp thụ biến động ngoài dự kiến.
Ví dụ ở mục trước bố trí 6 giờ từ hoàn thành nút thắt đến xuất hàng, gồm 3 giờ công việc phía sau và 3 giờ dự phòng bổ sung. Khoảng 17 giờ trong truyện cũng gồm cả công việc phía sau và dự phòng. Truyện không nêu thời lượng của từng công việc phía sau, nên không cho biết phần dự phòng thuần túy là bao nhiêu giờ.
Ở chương 9, dao mòn nhanh làm thay đổi dự báo hoàn thành chi tiết vỏ. Tổ trưởng đề xuất giảm tốc độ cắt. Martin so sánh rằng nếu 75 chi tiết còn lại mỗi chiếc cần thêm khoảng 4 phút thì sẽ chậm 300 phút, tức 5 giờ.
Đây là phép tính gần đúng để ra quyết định trong truyện. Vì 42 phút còn bao gồm thay phôi, giảm tốc độ cắt 8% sẽ làm tổng thời gian công việc tăng ít hơn tỷ lệ ấy. Truyện so sánh phương án coi tổng thời gian khoảng 46 phút với phương án chỉ giảm tốc độ khi gia công thô đường kính trong và thay dao chủ động trước.
Phương án được chọn được đánh giá sẽ làm tăng thời gian trong phạm vi dưới 3 giờ. Dự báo hoàn thành gia công chuyển từ nửa đêm thứ Năm sang khoảng 3 giờ sáng thứ Sáu. Toàn khoảng đến cam kết xuất hàng lúc 17 giờ giảm còn 14 giờ; rửa, đo cuối cùng và đóng gói phải hoàn tất trong đó.
Martin không kết thúc quyết định ở phép tính sử dụng 3 giờ. Anh đặt lại lịch đo cuối cùng vào 9 giờ sáng thứ Sáu và bố trí nhân lực đóng gói từ buổi sáng. Phải bảo đảm lại thời gian và nguồn lực để hoàn thành công việc phía sau thì thời điểm hoàn thành gia công đã đổi mới nối được với cam kết xuất hàng.
| Nội dung | Thời điểm hoặc thời lượng trong truyện | Diễn giải |
|---|---|---|
| Mục tiêu hoàn thành gia công ban đầu | 24 giờ thứ Năm (chương 7) | Hạn hoàn thành để bảo đảm công việc phía sau và dự phòng bảo vệ |
| Cam kết xuất hàng | 17 giờ thứ Sáu (chương 7) | Thời điểm xuất hàng đã hứa với khách |
| Khoảng giữa hai mốc | 17 giờ | Tổng công việc phía sau và dự phòng bổ sung |
| Dự báo hoàn thành sau ứng phó với dao | Khoảng 3 giờ thứ Sáu (chương 9) | Muộn hơn mục tiêu hoàn thành gia công khoảng 3 giờ |
| Khoảng đến xuất hàng sau thay đổi | Khoảng 14 giờ | Khoảng vẫn phải thực hiện công việc phía sau |
| Lịch đo cuối cùng đặt lại | 9 giờ thứ Sáu (chương 9) | Thời điểm kiểm tra được bảo đảm lại theo dự báo hoàn thành đã đổi |
| Đo cuối cùng và phiếu kết quả thực tế | Đo 9~11 giờ, phiếu kết quả lúc 12 giờ (chương 11) | Sau gia công vẫn cần thời gian đo và phê duyệt |
Ở chương 8, Martin đề nghị phân bổ mỗi lần một giờ cho kiểm tra cuối cùng, nhưng ở chương 11, đo chi tiết vỏ thực tế mất 2 giờ và phiếu kết quả được phát hành lúc 12 giờ trưa.
Dao mòn nhanh hơn mức chuẩn và đo cuối cùng kéo dài hơn thời gian đã đặt là những cảnh bộc lộ sự bất định luôn hiện hữu tại hiện trường sản xuất.
Như đã nêu trong bài giới thiệu loạt bài, kế hoạch không thể xóa bỏ sự bất định; ngay khi đi vào thực hiện, các điều kiện đã bắt đầu khác với ban đầu. Vì vậy, lập lịch phải được xây dựng trên tiền đề về sự bất định, thay vì coi đó là ngoại lệ.
Nhiệm vụ căn bản của lập lịch là dung nạp trong kế hoạch sự bất định bộc lộ khi thực hiện để giữ được lịch đã cam kết. Đây là lý do loạt bài tập trung tìm hiểu việc lập lịch.
Lấy toàn bộ 17 giờ làm mẫu số của bộ đệm rồi chia 3 giờ cho số đó được khoảng 17,6%. Nhưng đây là tỷ lệ trên toàn khoảng, bao gồm cả công việc phía sau. Đọc nó như tỷ lệ tiêu hao dự phòng bảo vệ thuần túy có thể khiến đánh giá thấp rủi ro. Phán đoán trong truyện dựa vào việc sau thay đổi còn giữ được điều kiện hoàn thành các công việc phía sau hay không, hơn là dựa vào tỷ lệ ấy.
Lời Martin nói trong cuộc họp về chuyển dự phòng từ trước ra sau cũng có thể hiểu trong bối cảnh này. Đó là thay đổi trong cách phán đoán: nối thời gian phục hồi từng định bảo đảm bằng đưa vào sớm với mốc hạn trước xuất hàng và công việc phía sau. Tuy vậy, chuẩn bị trước nút thắt vẫn cần thiết, như việc điều chỉnh cấp chi tiết từ công đoạn trước ở chương 7.
6. Phát hiện chậm trễ và thời điểm ứng phó
Dù đã đưa dự phòng vào lịch, vẫn có thể bỏ lỡ thời điểm ứng phó nếu không kiểm tra trạng thái chuẩn bị chi tiết. Ở mục 4, công việc có 2 giờ dự phòng chuẩn bị khiến nút thắt dừng một giờ vì công đoạn trước chậm. Nếu đến giờ 11, khi công đoạn trước kết thúc, mới biết việc chậm trễ thì cơ hội giữ giờ bắt đầu dự kiến là 10 đã qua.
Ngược lại, nếu trong khi làm việc đã xác nhận dự báo hoàn thành chuyển sang giờ 11, vẫn có thời gian xem xét những ứng phó khả thi trước khi nút thắt bắt đầu. Có thể kiểm tra khả năng hỗ trợ nhân lực chuẩn bị để hoàn thành sớm hơn, phân trước một công việc khác đã đủ điều kiện phê duyệt, và tác động của thay đổi đối với kiểm tra sau đó và các đơn hàng khác. Khả năng thực hiện những ứng phó này phụ thuộc vào nguồn lực và điều kiện chất lượng tại hiện trường.
Quản lý vùng đệm (Buffer Management) là quá trình kiểm soát đối chiếu trạng thái những công việc chưa sẵn sàng và thứ tự ưu tiên ứng phó với lịch phải bảo vệ. Phán đoán chung ở chương 9 cho thấy việc bố trí dự phòng trong kế hoạch liên kết thế nào với quản lý dự phòng khi thực hiện.
Để thực hiện, ít nhất cần kiểm tra được những mục sau trên cùng một đơn hàng.
| Mục ghi chép | Nội dung kiểm tra |
|---|---|
| Thời điểm phải bảo vệ | Mục tiêu bắt đầu nút thắt hoặc giờ xuất hàng đã cam kết với khách |
| Chuẩn bị và hoàn thành theo kế hoạch | Mục tiêu hoàn thành công đoạn trước, nút thắt, kiểm tra và đóng gói |
| Trạng thái hiện tại và dự kiến hoàn thành | Công việc thực sự đã xong, công việc còn cần làm và dự báo hoàn thành cập nhật |
| Nguyên nhân chậm và ứng phó | Chậm ở vật tư, dao cụ, gia công hay kiểm tra; các biện pháp khả thi |
| Người phụ trách và lần kiểm tra tiếp theo | Ai thực hiện biện pháp và báo kết quả trước thời điểm nào |
| Tác động của thay đổi | Ảnh hưởng đến lịch kiểm tra, công việc phía sau và lịch đơn hàng khác |
Kế hoạch và dự báo là hai bản ghi khác nhau. Nếu mỗi khi có vấn đề lại ghi đè mục tiêu ban đầu bằng dự báo mới, sẽ khó xác định đã chậm bao nhiêu. Giữ cả mục tiêu và dự báo mới nhất mới cho phép phán đoán dự phòng đã giảm bao nhiêu và biện pháp nào có hiệu quả.
Trong kế hoạch có 4 giờ dự phòng chuẩn bị ở mục 4, nếu dự báo hoàn thành công đoạn trước chuyển từ giờ 6 sang giờ 9, thì 3 giờ dự phòng đã được sử dụng và còn một giờ. Cần xem đồng thời khả năng phát sinh vấn đề thêm trong giờ ấy và thời gian cần để hành động. Không thể trì hoãn ứng phó chỉ vì vẫn còn dự phòng.
Ví dụ, nếu cần 2 giờ để có được dao cần thiết nhưng chỉ còn một giờ dự phòng chuẩn bị, kế hoạch chỉ hành động sau khi có dao đã không phù hợp với mục tiêu bắt đầu nút thắt. Ngược lại, nếu đã xác nhận chuẩn bị xong và không có rủi ro khác, không cần đổi thứ tự hay đưa thêm công việc vào chỉ vì sớm hơn giờ dự kiến.
Tiêu chí ứng phó phải bao gồm rủi ro đối với lịch và thời gian cần cho biện pháp. Một quy tắc đổi thứ tự tất cả công việc khi vượt một tỷ lệ nhất định có thể gây tổn thất chuẩn bị và chậm trễ cho đơn hàng khác. Cảnh phòng đo kiểm tra lịch giá đỡ rồi điều chỉnh lịch đặt trong truyện chính là xem xét đồng thời tác động ấy.
Đôi khi phải đổi thứ tự công việc tại nút thắt. Trước khi đổi, cần kiểm tra chuẩn bị chuyển đổi và phê duyệt bổ sung, vật tư và dao cụ đã chuẩn bị, cùng ảnh hưởng đến lịch công việc phía sau. Quyết định chuyển yêu cầu chi tiết khẩn sang máy số 3 ở chương 10 là kết quả xem xét một phương án ứng phó mà vẫn giữ thứ tự chi tiết vỏ.
Cam kết điều chỉnh với khách hàng
Ngay cả sau các điều chỉnh này, manifold vẫn không đáp ứng hạn thứ Sáu ban đầu. Ở chương 6, Martin giải thích với khách nguyên nhân chậm và căn cứ của việc xuất hàng thứ Tư, đồng thời hứa báo trước vào thứ Năm liệu chuẩn bị gia công năm trục đã xong hay chưa. Meriden chấp nhận lịch mới với gánh nặng phải đổi thứ tự lắp ráp.
Báo sớm và xác nhận giữa chừng không xóa bỏ gánh nặng ấy. Nhưng chúng cung cấp thông tin và thời điểm để khách điều chỉnh thứ tự công việc của mình. Ở chương 11, khách ghi vào đánh giá nhà cung cấp cả việc không giữ cam kết ban đầu lẫn việc thực hiện lịch đã điều chỉnh. Độ tin cậy trong thực hiện không được đánh giá chỉ theo ngày đã đổi.
7. Hai lần xuất hàng và phạm vi áp dụng trong vận hành
Chi tiết vỏ được xuất vào thứ Sáu; manifold được xuất vào thứ Tư tuần sau. Meriden không thể bắt đầu lắp ráp mô-đun trước khi manifold đến và phải đổi thứ tự công việc khác.
Cải thiện sau năm tuần cũng chủ yếu diễn ra ở khu vực năm trục. Vật tư được đưa vào ngày tính ngược từ lịch năm trục; các chi tiết đã hoàn tất công đoạn trước chờ thứ tự gia công tương ứng trên kệ chuẩn bị. Kỹ thuật viên chuẩn bị công việc tiếp theo trong khi máy gia công. Tuy nhiên, sản phẩm dở dang tiếp tục tích tụ ở những khu vực khác, và có đơn hàng chậm nửa ngày vì thời gian trước xuất hàng không hấp thụ hết chậm trễ.
Kết quả này cho thấy thay đổi vận hành khi nối lịch nút thắt với chuẩn bị và kiểm tra. Đồng thời, nó cho thấy những xác nhận bổ sung cần có để mở rộng mối liên kết ra toàn nhà máy. Khi cơ cấu mặt hàng và đơn hàng thay đổi, tải của từng nguồn lực và chuẩn bị cần thiết cũng thay đổi. Dự phòng phù hợp ở một khu vực phải được xác định lại cho tuyến công nghệ khác.
Khi xem xét cùng vấn đề ở một nhà máy khác, các câu hỏi sau là điểm xuất phát.
- Lịch đơn hàng đã xác nhận đã cùng phản ánh chuẩn bị chuyển đổi, chuẩn bị vật tư, phê duyệt sản phẩm đầu tiên, kiểm tra phía sau và đóng gói chưa?
- Công việc kế tiếp của nút thắt đã sẵn sàng cả chi tiết, dao cụ và nhân lực chưa? Ai xác nhận chuẩn bị xong, vào lúc nào?
- Ngày đưa vật tư vào gắn với lịch nút thắt nào? Khoảng tính ngược có tính trùng thời gian xử lý và dự phòng bảo vệ không?
- Dự phòng trước nút thắt và trước xuất hàng bảo vệ những thời điểm nào? Có tách được dự phòng khỏi thời gian cần cho công việc thực tế không?
- Tại thời điểm phát hiện chậm trễ, còn biện pháp nào khả thi, và biện pháp ấy thay đổi lịch kiểm tra cùng cam kết của đơn hàng khác ra sao?
- Dự phòng bị tiêu hao lặp lại bắt nguồn từ biến động, bỏ sót chuẩn bị, thời gian tiêu chuẩn sai hay thực sự thiếu năng lực?
Lịch trong truyện được lập lại dựa vào thời gian đã quan sát. Sau đó, dao vẫn mòn sớm hơn mức chuẩn, và thời gian đo cuối cùng khác với thời gian đã đặt. Muốn nối kế hoạch với thực hiện, bên cạnh ứng phó chậm trễ hiện tại còn phải cập nhật căn cứ thời gian dùng cho kế hoạch tiếp theo. Lập lịch có thể tin cậy và sử dụng những giá trị tham chiếu này đến mức nào? Cùng với việc nên thu thập riêng những ghi chép gì và sửa ước tính từ chúng ra sao, đó là chủ đề của bài giải thích tiếp theo.
Bài tiếp theo · Bài giải thích 4. Ghi chép công việc và cập nhật ước tính
Những giá trị tham chiếu như thời gian tiêu chuẩn, tuổi bền dao và thời gian kiểm tra đáng tin cậy đến mức nào tại hiện trường? Bài tiếp theo đối chiếu ghi chép mã vạch và bộ điều khiển, thời gian tiêu chuẩn và thời gian gia công thực tế, mức tuổi bền dao và cảnh báo mòn để xem xét khác biệt. Bài sẽ phân tích vì sao một lịch tối ưu hóa toàn nhà máy nhưng tin nguyên vẹn mọi giá trị tham chiếu lại đổ vỡ khi thực hiện, nên đưa giá trị nào vào lịch và cập nhật chúng bằng ghi chép ra sao.

Tham gia thảo luận